Замовити

DN Solutions і HELLER СИНЕРГІЯ ПЕРЕДОВИХ ТЕХНОЛОГІЙ ДЛЯ СУЧАСНОГО МАШИНОБУДУВАННЯ

Iнтеграція DN Solutions і HELLER стала однією з найважливіших подій світового ринку металорізального обладнання останніх років. Поєднавши німецьку інженерну школу HELLER зі своїми виробничими, сервісними та цифровими можливостями, DN Solutions формує нову модель розвитку, у якій конкурентною перевагою стає не окремий верстат, а комплексна виробнича екосистема.

DN Solutions викупив 100% акцій німецької групи HELLER. Угода була анонсована в серпні 2025 року та остаточнозавершена в січні 2026 року після схвалення регулюючими органами. Вперше про об’єднання DN Solutions і HELLER було офіційно оголошено на міжнародній виставці SIMTOS 2026. Проте ця подія стала значущою не лише як новина галузі. Вона ознаменувала початок нового етапу розвитку двох компаній, які, поєднавши свої технологічні компетенції, створюють одну з найпотужніших виробничих платформ у світовому верстатобудуванні.

Інтеграція HELLER до складу DN Solutions об’єднала дві інженерні школи, що мають різні, але взаємодоповнювальні компетенції. HELLER понад століття спеціалізується на розробці високопродуктивних горизонтальних обробних центрів, технологій п’ятиосьової обробки та комплексних рішень для серійного виробництва. Натомість DN Solutions є одним із провідних світових виробників металорізального обладнання, що володіє потужною виробничою базою, глобальною сервісною мережею, сучасними цифровими технологіями та одним із найширших продуктових портфелів у галузі. Поєднання цих переваг значно розширює можливості обох компаній і відкриває нові перспективи для їхніх замовників. Підприємства отримують доступ до ширшої лінійки обладнання, єдиних стандартів сервісного обслуговування, сучасних засобів автоматизації, цифрових платформ керування виробництвом і комплексних інжинірингових рішень. Це дозволяє реалізовувати виробничі проєкти будь-якої складності — від оснащення окремих технологічних дільниць до створення повністю автоматизованих виробничих комплексів.
Першою масштабною презентацією спільної стратегії стала виставка SIMTOS 2026. Саме там компанія продемонструвала не лише нові моделі обладнання, а й власне бачення розвитку сучасного машинобудування. Центральне місце в ньому посідають автоматизація виробництва, цифрові двійники (Digital Twin), технології штучного інтелекту, інтегровані програмні платформи та наскрізне управління виробничими процесами. Такий підхід відображає одну з головних тенденцій розвитку світового верстатобудування. Якщо ще донедавна виробники конкурували насамперед характеристиками окремих моделей верстатів, то сьогодні ключовою перевагою стає здатність запропонувати підприємству комплексне технологічне рішення. Саме тому інтеграція DN Solutions і HELLER має стратегічне значення: вона поєднує високоточне обладнання, сучасні цифрові технології, автоматизацію, інжинірингову експертизу та глобальну сервісну підтримку в єдину виробничу екосистему.

Сьогодні в центрі уваги машинобудівного підприємства — ефективність усього виробничого процесу, де технологічне обладнання, автоматизація, цифрові сервіси та інжиніринг працюють як єдина система. Саме на цьому принципі побудована концепція DN SOLUTIONS UNIVERSE, яка визначає стратегію розвитку компанії. Після інтеграції HELLER можливості цієї екосистеми суттєво розширилися. До лінійки токарних, фрезерних і багатофункціональних обробних центрів DN Solutions додалися високопродуктивні горизонтальні та п’ятиосьові рішення HELLER, які традиційно вважаються одними з найкращих у своєму класі. У результаті замовники отримали доступ до практично повного спектра обладнання для сучасного машинобудівного виробництва — від універсальних верстатів до спеціалізованих комплексів для високоточної багатокоординатної обробки.

Водночас DN SOLUTIONS UNIVERSE виходить далеко за межі модельного ряду обладнання. Концепція охоплює автоматизовані виробничі комірки, роботизовані комплекси, цифрові платформи керування виробництвом, технологічний інжиніринг, сервісний супровід і навчання персоналу. Такий підхід дозволяє створювати інтегровані виробничі системи, адаптовані до конкретних технологічних завдань і масштабів підприємства. Одним із головних напрямів розвитку залишається автомобілебудування, яке сьогодні переживає масштабну трансформацію, пов’язану з переходом до електромобілів, використанням нових конструкційних матеріалів і впровадженням високого рівня автоматизації. Поєднання досвіду HELLER у виробництві горизонтальних обробних центрів із широкою виробничою програмою DN Solutions дозволяє пропонувати ефективні технологічні рішення для виготовлення деталей і технологічного оснащення.

Не менш динамічно розвивається напрям, пов’язаний із напівпровідниковою промисловістю. Високі вимоги до точності, чистоти обробки та стабільності технологічних процесів роблять цей сектор одним із найперспективніших для виробників металорізального обладнання. Для таких виробництв DN Solutions розвиває спеціалізовані рішення, зокрема серію DNC, призначену для виготовлення високоточного технологічного оснащення, прес-форм, штампів та інших компонентів, необхідних у виробництві мікроелектроніки.

Водночас компанія зміцнює свої позиції в аерокосмічній галузі, енергетичному машинобудуванні, виробництві складних корпусних деталей і загальному машинобудуванні. Саме в цих сферах найбільшою мірою проявляються переваги поєднання інженерних компетенцій HELLER із масштабними виробничими та цифровими можливостями DN Solutions. Одним із найкращих прикладів технологічних можливостей, які HELLER привносить до об’єднаної компанії, є горизонтальний п’ятиосьовий обробний центр F 6000.

Однією з ключових розробок компанії HELLER у сегменті високопродуктивної багатокоординатної обробки є горизонтальний п’ятиосьовий обробний центр F 6000. Ця модель демонструє підхід HELLER до створення обладнання для сучасного серійного виробництва, де одночасно важливі продуктивність, точність, надійність і здатність працювати у складі автоматизованих виробничих систем.

Саме HELLER F 6000 став однією з головних технологічних прем’єр спільної експозиції DN Solutions після оголошення про стратегічну інтеграцію двох компаній на виставці SIMTOS 2026.

Верстат призначений для високоефективної обробки складних деталей у багатокоординатному режимі та відповідає вимогам виробництв, де необхідні висока точність, стабільність процесу та максимальна продуктивність. Конструкція F 6000 дозволяє використовувати його і як самостійний виробничий комплекс, і як елемент автоматизованих ліній із безперервним режимом роботи 24/7.

Однією з головних особливостей обладнання HELLER є глибока вертикальна інтеграція виробництва ключових вузлів. Компанія самостійно розробляє та виготовляє ключові вузли верстатів, зокрема шпинделі, поворотні головки та іншіелементи, які безпосередньо впливають на точність і стабільність обробки.

Такий підхід дозволяє оптимально узгодити всі конструктивні елементи обладнання, забезпечити високу жорсткість системи, тривалий ресурс експлуатації та збереження точності навіть за інтенсивних виробничих навантажень.


Одним із визначальних напрямів розвитку сучасного машинобудування стає оцифрування виробничих процесів. Сьогодні ефективність підприємства залежить не лише від технічних характеристик обладнання, а й від здатності об’єднати верстати, програмні рішення, виробничі дані та аналітичні інструменти в єдину керовану систему. Саме тому цифрові технології є одним із ключових елементів стратегії DN Solutions.

Компанія активно розвиває рішення на основі штучного інтелекту, технології Digital Twin, систем моніторингу обладнання, аналізу виробничих даних і програмних платформ для керування технологічними процесами. Застосування цифрових двійників дозволяє моделювати виробничі операції ще до початку реальної обробки, оптимізувати технологічні параметри та скорочувати час підготовки виробництва.

Системи моніторингу та аналізу даних допомагають прогнозувати технічний стан обладнання, своєчасно виконувати сервісне обслуговування та мінімізувати незаплановані простої. Особливого значення ці можливості набувають у поєднанні з високопродуктивним обладнанням HELLER. Горизонтальні та п’ятиосьові обробні центри, інтегровані в цифрове виробниче середовище, стають не просто окремими одиницями обладнання, а частиною комплексної системи управління виробництвом. Такий підхід відповідає концепції «розумного виробництва», у якій автоматизація, цифрові технології та інтелектуальний аналіз даних працюють разом із сучасним металорізальним обладнанням. Для підприємств це означає підвищення продуктивності, стабільність якості, ефективніше використання ресурсів і можливість швидко адаптуватися до змін ринку.

Об’єднання інженерної експертизи HELLER із цифровими можливостями DN Solutions створює основу для формування виробничих систем нового покоління, де обладнання, програмне забезпечення та технологічні процеси функціонують як єдина інтегрована платформа. Сьогодні розвиток верстатобудування визначається не лише створенням нових моделей обладнання. Головною конкурентною перевагою стає здатність запропонувати підприємствам повноцінну технологічну екосистему, яка охоплює обладнання, автоматизацію, цифрові сервіси, інжиніринг і супровід протягом усього життєвого циклу виробництва.

Саме в цьому полягає стратегічне значення інтеграції DN Solutions і HELLER. Поєднання компетенцій двох компаній дозволяє створювати рішення, які відповідають ключовим викликам сучасної промисловості. У результаті ринок отримує не просто розширений вибір металорізального обладнання, а новий рівень комплексних виробничих рішень, здатний супроводжувати підприємства на всіх етапах розвитку — від окремої технологічної операції до повністю автоматизованого цифрового виробництва. DN Solutions і HELLER створюють не просто масштабнішу компанію, а нову технологічну платформу для машинобудування майбутнього.

Дефіцит інженерних кадрів та його причини ПОГЛЯД ВІД ПЕРШОЇ ОСОБИ

Валерій Жовтобрюх,
ГК «Інженерно-Технічний Центр «ВаріУс», к.т. н., керівник

«За моїми оцінками, від 50 до 80 процентів молодих фахівців після закінчення ВНЗ погоджуються працювати в сумнівних кол-центрах, ігноруючи як етичні аспекти, так і довгострокові професійні перспективи. У результаті відбувається не лише втрата професійних компетенцій, а й відрив цілого покоління від виробничої сфери»

Останніми роками в Україні, як і в більшості індустріально розвинених країн, спостерігається стійка тенденція до зростання дефіциту кваліфікованих кадрів у промисловості, зокрема в машинобудівному секторі. Зазначене явище виглядає парадоксальним з огляду на історично розвинену систему політехнічної та професійної освіти, у межах якої щороку готуються десятки тисяч фахівців. І за приватні гроші, і за рахунок значних бюджетних видатків на потреби навчальних закладів. Попри формально достатній обсяг підготовлених кадрів, фактичне наповнення ринку праці профільними спеціалістами залишається вкрай обмеженим.

Практичний досвід функціонування інжинірингових компаній у сфері металообробки свідчить про системну проблему: протягом останнього десятиліття спостерігається майже повна відсутність припливу молодих фахівців — випускників профільних кафедр технології машинобудування та інших. Водночас упродовж останніх п’яти років попит на технологів, конструкторів та програмістів верстатів із числовим програмним керуванням суттєво зріс, що зумовлено як частковим відновленням існуючих виробництв, так і створенням нових промислових майданчиків.

А в умовах ринкової конкуренції, звісно, пропорційно зріс і рівень мотивації, яку пропонують інженерам і технологам українські роботодавці. Та проблема в тому, що якось так сталося — пропонувати нікому. Про це скажу далі.

Тривожна тенденція

За таких умов основним механізмом компенсації кадрового дефіциту стає внутрішня міграція спеціалістів між підприємствами, що не розв’язує проблему в довгостроковій перспективі, а лише перерозподіляє обмежений людський ресурс. Водночас фіксується тривожна тенденція відтоку випускників технічних спеціальностей у сфери діяльності, не пов’язані з реальним сектором економіки. А якщо чесно, то прямо зараз це виглядає не як тенденція, а вже як катастрофа. Особливу роль у цьому процесі відіграють нелегальні та напівлегальні структури, що функціонують під виглядом кол-центрів і часто пов’язані з шахрайськими практиками.

Випускники технічних та інших закладів вищої освіти систематично піддаються агресивному рекрутингу з боку таких організацій, які пропонують швидкий і відносно високий дохід за те, що хлопці та дівчата фактично «продають свою душу та совість на такій роботі».

За моїми оцінками, від 50% до 80% молодих спеціалістів приймають такі пропозиції, ігноруючи як етичні аспекти, так і довгострокові професійні перспективи. У результаті відбувається не лише втрата професійних компетенцій, але й формування стійкого відриву цілого покоління від виробничої сфери.

Десятки тисяч молодих і талановитих українців та українок вже ніколи не повернуться до роботи за спеціальністю, отриманою у ВНЗ.

Зазначені процеси мають виражені макроекономічні наслідки. Державні інвестиції в освіту, що вимірюються мільярдами гривень щороку, фактично не трансформуються в розвиток промислового потенціалу. Натомість, за державні ж гроші формується трудовий резерв для деструктивних видів діяльності, які винищують освітню систему України. Ці молоді люди не створюють доданої вартості, не забезпечують податкових надходжень і чинять негативний вплив на економічну стабільність країни.

Машинобудуванню завжди будуть потрібні професіонали

Одним із ключових напрямів подолання зазначеного дисбалансу між попитом і вихованням спеціалістів у сфері машинобудування з подальшим їх переходом в реальні сектори економіки є відновлення контакту між діючими виробництвами та навчальними закладами, починаючи ще зі школи. Тобто, повернення до дуальної моделі освіти, хоча і з певними орієнтирами на постійні зміни.

Раннє залучення студентів до виробничої діяльності, формування стійких зв’язків із роботодавцями та чітке розуміння кар’єрних перспектив здатні суттєво підвищити привабливість інженерних професій.

Хтось повинен постійно інформувати молодь про життєвість і цікавість базових та інших інженерних професій, про сучасні розробки та нові технології. Зацікавлювати тим фактом, що машинобудування — одна з небагатьох сфер діяльності, яку не зламають ні штучний інтелект, ні автоматизовані чи роботизованi підходи до організації виробничих процесів. Очевидно, що завжди будуть потрібні професійні та високооплачувані фахівці, які виконують монтаж, налагодження та впровадження обладнання з ЧПК, що вирішують не тільки типові, а й непередбачувані технологічні завдання, складають протоколи для того ж ШІ, налагоджують роботизовані комплекси й таке інше, де завжди буде потрібна людина.

Повторюся — професійна та високооплачувана людина. Таким чином, подолання кадрового дефіциту в машинобудуванні потребує комплексного підходу, що поєднує посилення процесу винищення таких деструктивних сегментів ринку праці, як кол-центри, з глибокою трансформацією освітньої системи, орієнтованою на реальні потреби економіки.

…машинобудування — одна з небагатьох сфер діяльності, яку не зламають ні штучний інтелект, ні автоматизовані чи роботизованi підходи до організації виробничих процесів. Очевидно, що завжди будуть потрібні професійні та високооплачувані фахівці…

Андрій Чуба, компанія ПікАрт, директор «Наше завдання — показати майбутнім інженерам сучасне виробництво та вибудувати для них зрозумілий зв’язок між цифровою моделлю та реальним виробом, який можна побачити та тримати в руках як результат власної інженерної роботи»

На мій погляд, причини відсутності інтересу до інженерних спеціальностей багато в чому цілком зрозумілі. Нещодавно до нас на виробничу практику прийшли студенти одного з вишів. Для частини з них це сприймалося скоріше як формальна процедура — «відмітити практику», ніж як реальна можливість здобути професійні навички та зануритися в інженерне середовище. Саме тут стає помітною одна з ключових причин дефіциту інженерних кадрів: розрив між освітнім процесом і реальним виробництвом. Коли навчання залишається переважно теоретичним і не пов’язане з практикою, у студентів не формується розуміння професії, її прикладного сенсу та кінцевого результату. За таких умов інтерес до інженерної діяльності закономірно знижується.

Ми прагнемо змінити цей підхід. Наше завдання — показати майбутнім інженерам сучасне виробництво та вибудувати для них зрозумілий зв’язок між цифровою моделлю та реальним виробом, який можна побачити й тримати в руках як результат власної інженерної роботи. Йдеться про повний виробничий цикл: від ідеї та креслення до проєктування обробки на верстатах з ЧПК, від розробки керуючих програм до виготовлення деталі. Важливо, щоб студент побачив прямий причинно-наслідковий зв’язок між інженерним рішенням і його фізичною реалізацією в металі.

Тому практична підготовка проходить безпосередньо на підприємстві, а навчальні завдання формуються на основі реальних виробничих завдань. Це дозволяє не лише закріпити теоретичні знання, а й сформувати інженерне мислення, засноване на розумінні реальних технологічних процесів. Саме такий формат взаємодії освіти та виробництва є одним із найбільш ефективних інструментів подолання дефіциту інженерних кадрів. Він формує стійкий інтерес до професії та готує фахівців, здатних працювати в умовах сучасного високотехнологічного виробництва.

Обладнання та Інструмент для Професіоналів” — за посиланням

Інженери нового покоління: ЯК ІНТЕГРАЦІЯ З ПРОМИСЛОВІСТЮ ЗМІНЮЄ ОСВІТУ

Інженерна освіта є одним із ключових факторів розвитку сучасної економіки. Ускладнення продукції машинобудування та зростання вимог до технологічних процесів підвищують вимоги до кваліфікації інженерів, тоді як традиційні освітні підходи вже не повною мірою відповідають запитам промисловості. У цих умовах особливу актуальність набуває практико-орієнтований підхід — зокрема, досвід Інженерно-Технічного Центру «ВаріУс», який веде підготовку інженерних кадрів на базі власних технологічних підрозділів та сервісного центру, поєднуючи навчання, сучасні технології та реальне виробництво.

ПРОБЛЕМИ ТА СУЧАСНІ ПІДХОДИ ДО ЇХ ВИРІШЕННЯ

Однією з ключових проблем інженерної освіти в Україні залишається розрив між теоретичною підготовкою та практичними навичками.
Випускники можуть мати міцну академічну базу, але при цьому відчувати труднощі з її застосуванням у реальних виробничих умовах.Подолання цього дисбалансу потребує тісної інтеграції освіти, науки та промисловості, зокрема через практикоорієнтовану (дуальну) модель навчання, що успішно реалізується в країнах ЄС, наприклад у Німеччині, коли частина освітнього процесу проходить безпосередньо на промислових підприємствах.
Такий формат дозволяє формувати професійні компетенції, працювати з реальними виробничими завданнями та поглиблено опановувати спеціалізовані дисципліни.

У результаті підприємства отримують інженерів нового покоління — фахівців, здатних ефективно працювати в умовах високотехнологічного виробництва, які:

  • — працюють з обладнанням, оснащеним ЧПК;
  • — володіють навичками роботи з CAD/CAM-системами та цифровими моделями;
  • — розуміють логіку виробництва;
  • — оптимізують технологічні процеси з урахуванням сучасних підходів до автоматизації та наукових досягнень.

ПРАКТИЧНА РЕАЛІЗАЦІЯ: ДОСВІД ГК «ВАРІУС»

Показовим прикладом інтеграції освіти та промисловості є підхід, упроваджений ГК ІТЦ «ВаріУс» спільно з партнером, компанією «Твіст Інжиніринг». На базі власного сервісного центру та навчального класу побудовано систему підготовки та підвищення кваліфікації спеціалістів за участю практиків, які щодня працюють на всій території України із сучасним обладнанням, інструментами та програмним забезпеченням.

Освіта, інтегрована у виробництво В основі моделі лежить тісний зв’язок навчання з реальними виробничими процесами. Важливу роль відіграють наставництво та коучинг: досвідчені інженери-технологи ГК ІТЦ «ВаріУс» передають студентам набуті знання та професійний досвід. Найважливішим елементом підготовки є доступ до актуальних інструментальних технологій в металообробці. У навчальному процесі використовуються сучасні рішення в галузі розробки та ефективного застосування металорізального інструменту, зокрема продукція TaeguTec (Республіка Корея) та ISCAR (Ізраїль). Це дозволяє студентам:
• працювати з реальними виробничими даними;
• опановувати принципи підбору інструменту за технологічними параметрами;
• засвоювати сучасні підходи до обробки матеріалів.
Використання спеціалізованих технічних довідників та навчання на базі технічних семінарів від технологів ГК ІТЦ «ВаріУс» формує у студентів інженерне мислення, переводить навчання від запам’ятовування до аналізу та прийняття рішень.

Цифрова підготовка як базова компетенція

Сучасна інженерна підготовка неможлива без цифрового середовища. У навчальний процес інтегрована CAM-система ESPRIT, що забезпечує повний цикл програмування обробки — від 2–5‑осьової фрезерної та токарної обробки до складних багатоосьових, токарно-фрезерних і електроерозійних (Wire EDM) операцій. Використання цифрових двійників обладнання дозволяє моделювати реальні виробничі процеси.

При цьому враховуються кінематичні можливості металообробних верстатів з ЧПК від DN Solutions та інших світових лідерів у верстатобудуванні. Застосування сертифікованих постпроцесорів і наявність власного штату досвідчених програмістів забезпечує отримання керівних програм (G‑код), готових до безпосереднього використання без додаткового коригування — що є критично важливою вимогою сучасного виробництва.

Практика — основа успішної інтеграції у виробництво

Навчальні візити на виробничі майданчики та спеціалізовані семінари дозволяють студентам:
• спостерігати за роботою сучасного обладнання з ЧПК;
• аналізувати реальні технологічні процеси;
• оцінювати точність і продуктивність обробки;
• розуміти принципи підбору інструменту та режимів обробки з урахуванням усіх умов;
• пропонувати ідеї та методи підвищення продуктивності виробничого процесу.

Безперервний розвиток: навчання фахівців галузі

Підготовка інженера не завершується отриманням диплому — вона триває безпосередньо у професійній діяльності. У цьому зв’язку важливим елементом моделі, що реалізується ГК IТЦ «ВаріУс» і вже багатьма іншими учасниками ринку металообробки в країні, є систематичне залучення студентів до виробничих процесів та підвищення кваліфікації наявних фахівців машинобудівних підприємств. Таким чином, компанії та виробничі підприємства забезпечують себе новими спеціалістами через підготовку фахівців, що формує безперервну траєкторію професійного розвитку: студент-молодий спеціаліст — інженер — експерт.

СПІВРОБІТНИЦТВО З ЗАКЛАДАМИ ВИЩОЇ ТА ФАХОВОЇ ПЕРЕДВИЩОЇ ОСВІТИ

ГК ІТЦ «ВаріУс» разом із партнерами активно підтримує розвиток практико-орієнтованої інженерної освіти в Україні, допомагаючи закладам вищої та фахової передвищої освіти впроваджувати сучасні виробничі технології, програмне забезпечення та обладнання для підготовки майбутніх фахівців. Серед партнерів компанії — Національний технічний університет «Дніпровська політехніка», Хмельницький національний університет, Національний університет «Львівська політехніка», ВСП «Хмельницький політехнічний фаховий коледж» і ВСП «Кропивницький інженерний фаховий коледж ЦНТУ».

У межах співпраці для студентів регулярно проводяться практичні заняття, технічні семінари та демонстрації сучасного металообробного обладнання DN Solutions у шоурумі Інженерно-технічного центру ГК «ВаріУс».
Майбутні інженери працюють на верстатах з ЧПК, опановують інструментальні системи для металообробки та CAD/CAM-рішення, які застосовуються на провідних машинобудівних підприємствах. Окремим напрямом роботи є підготовка спільного освітнього проєкту з Івано-Франківським національним технічним університетом нафти і газу, який передбачає навчання студентів роботі в CAM-системі ESPRIT і освоєння сучасних підходів до програмування верстатів з ЧПК.

Проєкт спрямований на поглиблення практичної підготовки майбутніх інженерів і технологів — від роботи з CAD/CAM-інструментами до розуміння реальних виробничих процесів сучасного машинобудування. Такий підхід дозволяє студентам ще під час навчання отримувати практичний досвід і краще адаптуватися до вимог промисловості.

Обладнання та Інструмент для Професіоналів” — за посиланням

Лазерно — водоструминна обробка: НОВИЙ РІВЕНЬ ПРЕЦИЗІЙНОГО РІЗАННЯ ВІД DN SOLUTIONS

Сучасне машинобудування дедалі частіше стикається із завданнями, де традиційні технології обробки працюють вже на межі своїх можливостей. Високоміцні сплави, кераміка, композити, мікрообробка виробів складної форми — усе це вимагає одночасно високої точності, мінімального термічного впливу та стабільності процесу.
Відповіддю на ці виклики стала лазерноводоструминна обробка (Laser Waterjet), реалізована у верстаті FM 600/LW від DN Solutions,— рішення, у якому водяний струмінь використовується як оптичний хвилевід для стабілізації та спрямування лазерного променя.

Суть технології: контроль тепловкладення без втрати продуктивності

На відміну від класичної лазерної обробки, де тепловий вплив часто обмежує якість, у технології Laser Waterjet лазерний промінь формується всередині водяного струменя.
Це дає одразу кілька ключових ефектів:

  1. — Постійне охолодження зони обробки — мінімальна зона термічного впливу.
  2. — Колімація та висока просторова стабільність лазерного променя — відсутність конусності різу.
  3. — Відсутність потреби в динамічному фокусуванні.
  4. — Чистий різ без грата та напливів, мікротріщин і ознак перегріву.

Чому це важливо: технологічні переваги над традиційними методами

У класичному лазерному різанні ключовим стримувальнм фактором є розбіжність променя, що призводить до зниження густини енергії та точності обробки, а також до обмеження робочої дистанції. Технологія лазерно — водоструминної обробки мінімізує обмеження, притаманні традиційним методам обробки. Вона характеризується:

  • — точністю позиціонування та обробки до ±1 мкм, що забезпечується квазіпаралельним лазерним променем;
  • — практично нульовою зоною термічного впливу — стабільними показниками шорсткості та відсутністю структурних дефектів;
  • — можливістю обробки деталей зі складною просторовою конфігурацією;
  • — ефективною обробкою крихких, композиційних і функціонально — градієнтних матеріалів;
  • — мінімальним зносом інструменту — зниженням експлуатаційних витрат.

FM 600/LW: платформа для прецизійного виробництва


Верстат FM 600/LW є мехатронною системою, оптимізованою для стабільної роботи в умовах високих динамічних і термічних навантажень. До його складу входять:

  • — лінійні електродвигуни прямого приводу  висока швидкодія, відсутність люфтів і підвищена точність позиціонування;
  • — станина з мінерального литва  ефективне демпфування коливань, низька теплопровідність і висока термостабільність;
  • високоточна система зворотного зв’язку (лінійні енкодери) — прецизійний контроль положення та стабільна повторюваність обробки.

Інтелектуальне керування та CAM-підтримка


Реалізація потенціалу технології лазерно-водоструминної обробки забезпечується завдяки інтеграції системи керування та виконавчих компонентів. Система числового програмного керування на базі SIEMENS SINUMERIK ONE забезпечує:

  • — наскрізну цифрову інтеграцію: від підготовки керівних програм до їх виконання;
  • — повноцінну 3D-симуляцію з верифікацією траєкторій та «контролем зіткнень»;
  • — високопродуктивну обробку даних у режимі реального часу.
    Спеціалізована CAM-система для Laser Waterjet:
  • — генерує оптимізовані траєкторії обробки (спіральні, зигзагоподібні, адаптивні патерни);
  • — підтримує режими мікрообробки (зокрема, формування отворів діаметром < 1 мм);
  • — враховує фізичні особливості лазерно-водоструминної обробки (гідродинамічна стабілізація променя, тепловідвід, кінематика струменя).

Найширший спектр конструкційних матеріалів

Технологія лазерно-водоструминної обробки демонструє високу ефективність для широкого спектра конструкційних матеріалів, зокрема:

  • — тугоплавких металів і жароміцних сплавів на основі нікелю та титану;
  • — технічної кераміки (Al₂O₃, Si₃N₄, SiC);
  • — композитів (CFRP, CMC);
  • — напівпровідників (Si, GaAs та ін.);
  • — надтвердих матеріалів, зокрема полікристалічних алмазів.

Практичний ефект: стабільність як фактор конкурентоспроможності

Ключова перевага технології лазерноводоструминної обробки (Laser Waterjet) полягає не лише в досягненні високих показників точності, а в забезпеченні керованості та відтворюваності технологічного процесу.
Це дозволяє:

  • — знизити вплив людського фактора на результати обробки;
  • — мінімізувати рівень технологічного браку;
  • — забезпечити стабільні параметри якості в серійному виробництві;
  • — ефективно працювати з матеріалами, для яких традиційні методи характеризуються низькою стабільністю або обмеженою застосовністю.
    Лазерно-водоструминна обробка (Laser Waterjet), реалізована в конструкції FM 600/ LW DN Solutions, є не просто альтернативним методом різання, а комплексним інженерним рішенням, орієнтованим на сучасні виклики високоточного виробництва.
    Умови, де визначальними є мікронні допуски, складні матеріали та жорсткі вимоги до якості поверхні, потребують не лише окремих характеристик — швидкості чи точності,— а їх гарантовано стабільного поєднання. Саме такі технологічні платформи формують новий стандарт прецизійної обробки, де пріоритетом є контроль процесу, відтворюваність результатів і передбачуваність якості.

Ключові сфери застосування:

1) аерокосмічна галузь — формування охолоджувальних отворів у турбінних лопатках, обробка жароміцних сплавів;
2) інструментальне виробництво — виготовлення складнопрофільного різального інструменту;
3) мікрообробка — виконання прецизійних отворів і високоточних елементів;
4) медична техніка — виробництво стентів і мікромеханічних компонентів;
5) напівпровідникова промисловість — різання, скрайбінг і розділення пластин.

Точність чи продуктивність?

КРУГЛЕ ТА БЕЗЦЕНТРОВЕ ШЛІФУВАННЯВ СУЧАСНОМУ ВИРОБНИЦТВІ
У сучасному машинобудуванні шліфування давно вийшло за межі «фінішної операції». Сьогодні воно безпосередньо впливає на точність, ресурс і функціональні характеристики деталей, а також на економічну ефективність виробництва загалом. Серед ключових технологій — кругле шліфування та безцентрове шліфування. Обидва методи вирішують одне завдання — високоточне зняття матеріалу, проте реалізують його принципово різними способами. Саме ці відмінності визначають їхню ефективність у конкретних виробничих умовах.

КРУГЛЕ ШЛІФУВАННЯ
МАКСИМАЛЬНИЙ КОНТРОЛЬ
ПАРАМЕТРІВ ДЕТАЛІ

Кругле шліфування передбачає обробку деталі, зафіксованої між центрами або в патроні, з одночасним обертанням деталі та шліфувального круга.

  • Коли це рішення є оптимальним:
  • обробка деталей складної форми (уступи, конуси, змінні діаметри);
  • малі та середні серії виробництва;
  • високі вимоги до точності та повторюваності.
    Ключові переваги:
  • точність за 5–6 квалітетом;
  • контроль округлості на рівні 1–2 мкм;
  • універсальність і гнучкість переналагодження.
    Кругле шліфування забезпечує високий рівень керованості процесу обробки та точності формоутворення, що робить його
    незамінним у прецизійному виробництві та під час обробки складнопрофільних деталей.

БЕЗЦЕНТРОВЕ ШЛІФУВАННЯ
МАКСИМАЛЬНА
ПРОДУКТИВНІСТЬ

На відміну від класичної схеми при безцентровому шліфуванні деталь не закріплюється жорстко. Вона базується на опорному ножі та обертається між шліфувальним і регулювальним кругами.

  • Коли це рішення є оптимальним:
  • великі серії однотипних деталей;
  • обробка простих циліндричних поверхонь;
  • потреба в безперервному виробничому циклі.
    Ключові переваги:
  • висока продуктивність завдяки наскрізній подачі;
  • мінімальний час на допоміжні операції;
  • стабільність розмірів у серійному виробництві. За умови оптимального налаштування процесу забезпечується округлість до 0,5–1 мкм і шорсткість поверхні Ra 0,1–0,4, що робить метод не лише високопродуктивним, але й достатньо точним.

ПОРІВНЯННЯ МЕТОДІВ

  • Кругле шліфування: жорстке закріплення — високий контроль параметрів обробки.
  • Кругле шліфування: обробка складнопрофільних деталей.
  • Безцентрове шліфування: обробка
    простих циліндричних поверхонь.
  • Кругле шліфування: нижче, але вища універсальність.
  • Безцентрове шліфування: значно вище завдяки безперервності процесу.
    4. Підготовка виробництва
  • Кругле шліфування: відносно швидке переналагодження.
  • Безцентрове шліфування: складніше налаштування, але вища стабільність процесу в серійному виробництві.

Практичні обмеження

  • Безцентрове шліфування потребує високої якості заготовок і точного налаштування параметрів процесу (кут регулювального круга, висота опорного ножа).
    При відхиленні від оптимальних режимів
    можливе виникнення похибок форми, зокрема тригранності.
    Кругле шліфування, своєю чергою, обмежене за продуктивністю та суттєво залежить від точності центрів, жорсткості технологічної системи та умов базування деталі.

У сучасному виробництві дедалі ширше застосовується комбінована стратегія обробки:

  • безцентрове шліфування — для інтенсивного зняття припуску;
  • кругле шліфування—для чистової обробки та забезпечення точності форми і розмірів.

Вибір технології шліфування визначається балансом між продуктивністю та вимогами до точності:
— у випадках, коли пріоритетом є гнучкість і точність форми та розмірів, доцільним є застосування круглого шліфування;
— при обробці великих серій однотипних деталей із пріоритетом продуктивності — безцентрового шліфування.
Найвищий технологічний ефект досягається при раціональному поєднанні обох методів у межах єдиного виробничого процесу.

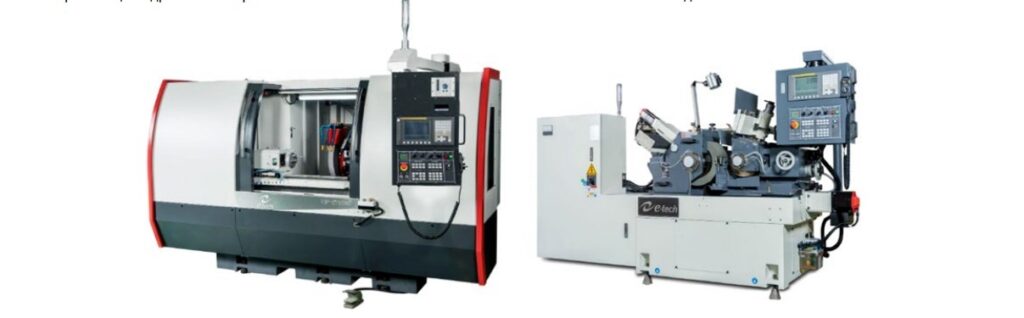
Компанія e-tech Machinery пропонує комплексні рішення у сфері шліфування — від універсальних круглошліфувальних до високопродуктивних безцентрових верстатів, що дозволяє обрати оптимальну технологію для конкретних виробничих завдань — як одиничного, так і масового виробництва

Вертикальні шліфувальні верстати e-tech

ОПТИМАЛЬНЕ РІШЕННЯ ДЛЯ ОБРОБКИ ВЕЛИКОГАБАРИТНИХ ДЕТАЛЕЙ

При обробці великогабаритних деталей складної форми ключовими факторами є жорсткість технологічної системи, точність і продуктивність. Вертикальні шліфувальні верстати компанії e-tech стають усе більш популярними на підприємствах машинобудування та металообробки, де потрібно забезпечити високу якість поверхні при одночасному підвищенні ефективності та безпеки виробничого процесу.

Стандартні цикли шліфування
Правлення шліфувального круга

Однією з найважливіших конструктивних особливостей таких верстатів є вертикальне розташування шпинделя шліфувального круга. Порівняно з верстатами з горизонтальним розташуванням шпинделя таке компонування забезпечує зручніше базування та підтримку заготовок, спрощує операції завантаження заготовок і вивантаження деталей, а також дає змогу раціональніше використовувати виробничу площу.

КОНСТРУКТИВНІ ОСОБЛИВОСТІ ВЕРСТАТІВ З ВЕРТИКАЛЬНИМ РОЗТАШУВАННЯМ ШПИНДЕЛЯ

У шліфувальних верстатах з вертикальним розташуванням шпинделя оброблювана деталь встановлюється та закріплюється на горизонтальному робочому столі, який може обертатися або мати поступальне переміщення. Таке компонування особливо ефективне при обробці великих і масивних заготовок. Базування та закріплення деталі на горизонтальному столі забезпечує високу статичну жорсткість у процесі обробки та знижує ймовірність виникнення вібрацій, а також дозволяє використовувати вищі режими різання. Крім того, подібне компонування полегшує завантаження та вивантаження габаритних деталей, що підвищує ергономічність та ефективність виробничого процесу.

ОСНОВНІ СЕРІЇ ТА МОДЕЛІ

Шліфувальні верстати серії EGV компанії e-tech призначені для високоточної обробки великогабаритних деталей. Жорстке портальне компонування верстата забезпечує високу стабільність при роботі під значними навантаженнями. Крім того, вертикальне розташування шпинделя шліфувального круга в поєднанні з масивним столом, що обертається, дозволяє ефективно обробляти важкі заготовки без втрати точності та якості поверхні.

Серiя CNC Vertical Grinder Empire
моделi EGV400Е CNC та EGV600Е CNC — більш компактні верстати для підприємств з обмеженою виробничою площею, коли пріоритетом є висока точність шліфування. Максимальний діаметр обробки — 350 мм та 550 мм відповідно, при висоті деталі до 400 мм.

Моделі цієї серії оснащені сучасними системами автоматизації та ЧПК, що забезпечує високу повторюваність обробки та ефективність у серійному виробництві.

КЛЮЧОВІ ТЕХНІЧНІ ХАРАКТЕРИСТИКИ ВЕРСТАТIВ СЕРІЇ EGV:

  • — висока жорсткість і термічна стабільність конструкції;
  • — зручний доступ до робочої зони та безпечне завантаження деталей;
  • — сучасні системи ЧПК для точної та повторюваної обробки;
  • — можливість інтеграції в автоматизовані виробничі лінії.

Поєднання продуманої механіки, потужного шпинделя та сучасного управління дозволяє EGV вирішувати завдання, які складно реалізувати на горизонтальних верстатах, без компромісів щодо точності та надійності.

ПЕРЕВАГИ ВЕРТИКАЛЬНОГО ШЛІФУВАННЯ ДЛЯ ВЕЛИКИХ ДЕТАЛЕЙ

  • Надійне кріплення та стійкість заготовки
    При вертикальному розташуванні шпинделя оброблювана деталь встановлюється на горизонтальному робочому столі, при цьому власна вага заготовки сприяє її стійкому положенню. Таке компонування знижує ймовірність зміщення деталі, зменшує рівень вібрацій та ризик деформації.
    Завдяки жорсткості системи «верстат – шпиндель – деталь» вертикальна орієнтація шпинделя дозволяє ефективніше сприймати сили різання, що особливо важливо при обробці великих і масивних деталей з підвищеними вимогами до точності та якості поверхні.
  • Ефективне використання виробничої площі
    Вертикальні верстати займають менше місця на підлозі, що дає змогу раціонально використовувати виробничу площу навіть при роботі з великими деталями.
  • Зручне завантаження та розвантаження
    Столи верстатів розташовані на оптимальній висоті, що спрощує роботу з габаритними деталями за допомогою кранів або навантажувачів, підвищує безпеку та знижує фізичне навантаження на оператора.

ОСНОВНІ СФЕРИ ЗАСТОСУВАННЯ

Шліфувальні верстати з вертикальним розташуванням шпинделя активно використовуються на машинобудівних підприємствах для обробки великогабаритних деталей з високими вимогами до
точності та якості поверхні:

  • — виробництво важкого обладнання: основи верстатів, блоки двигунів, елементи шасі;
  • — авіакосмічна промисловість: великі компоненти турбін, конструкційні деталі літальних апаратів;
  • — енергетика: маточини вітротурбін, ротори генераторів, корпуси насосів;
  • — автомобільна промисловість: великі корпуси трансмісій, гальмівні барабани.

ВЕРТИКАЛЬНЕ ТА ГОРИЗОНТАЛЬНЕ ШЛІФУВАННЯ:
КЛЮЧОВІ ВІДМІННОСТІ

Обидва типи верстатів забезпечують високоякісну обробку, але вертикальні моделі особливо
ефективні для масивних компонентів
, де стабільність і зручність завантаження критичні. Горизонтальні верстати є більш ефективними для довгих, відносно легких деталей та у випадках, коли заготовку потрібно шліфувати між центрами.

Ключовою перевагою шліфувальних верстатів e-tech серії EGV є вертикальне компонування, що забезпечує підвищену жорсткість системи «верстат – інструмент – заготовка». Це особливо важливо під час обробки великогабаритних і масивних деталей. Така конструкція спрощує інтеграцію в автоматизовані виробничі лінії та полегшує обслуговування, а також організацію процесів завантаження і вивантаження заготовок. Завдяки цьому верстати серії EGV є ефективним рішенням для сучасних виробництв, що висувають високі вимоги до точності, стабільності технологічних процесів і продуктивності обробки.

Компактні вертикальні оброблювальні центри DN Solutions

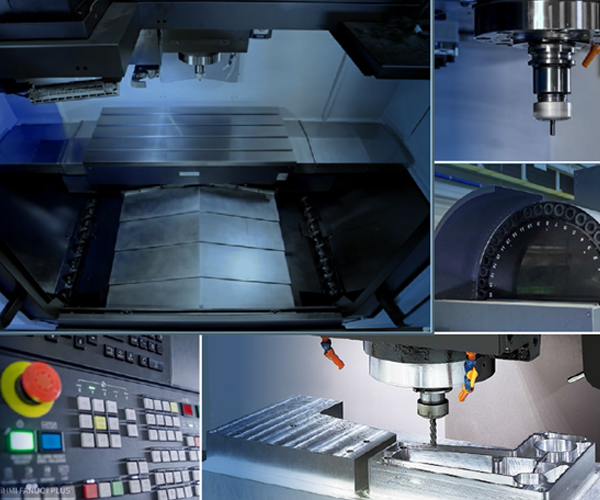
Компактні високошвидкісні фрезерно-свердлувальні обробні центри підвищеної жорсткості та високої продуктивності.

Каталог

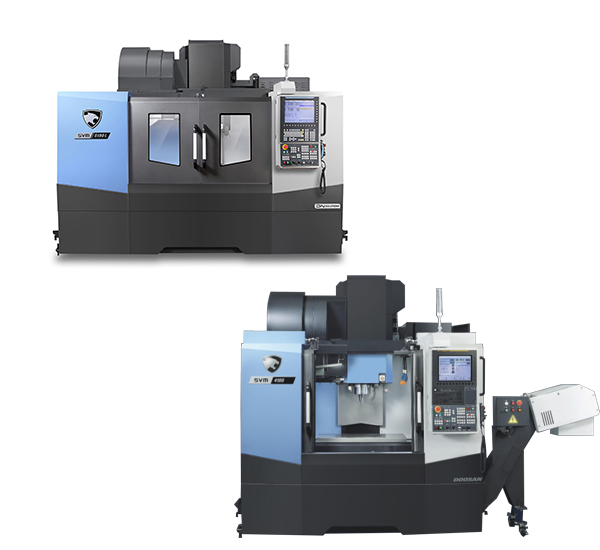
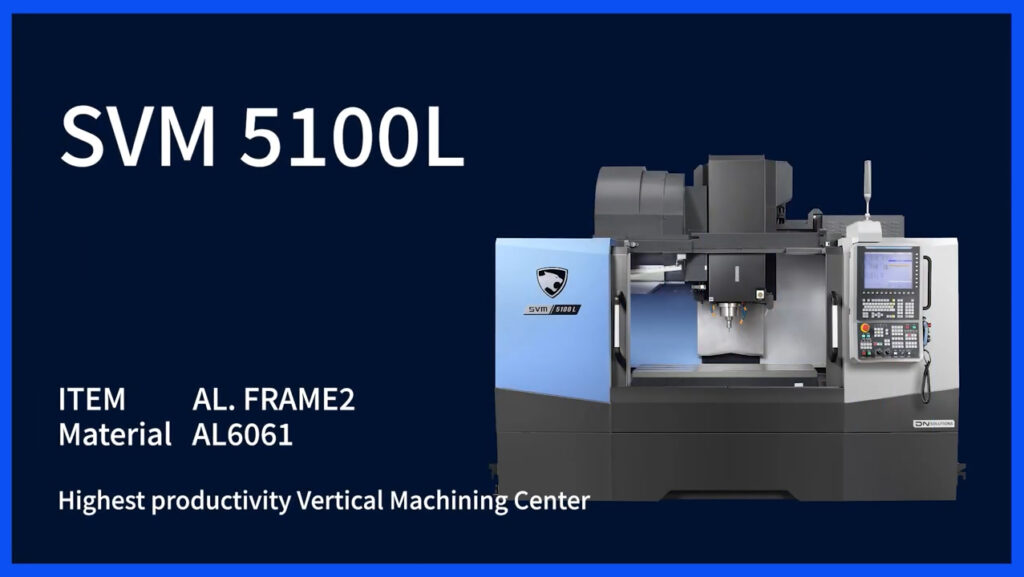
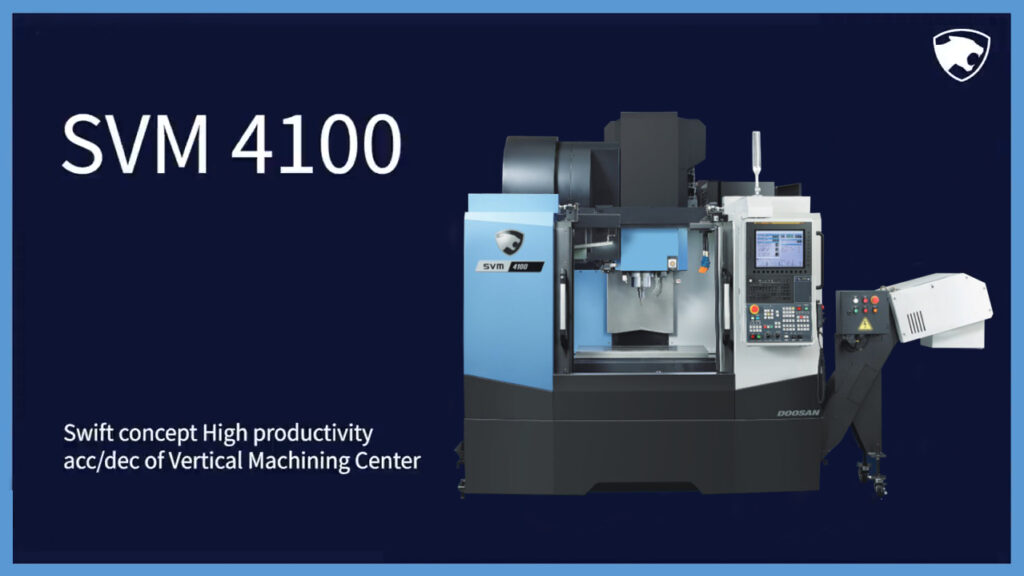
SVM 4100 та SVM 5100L — високопродуктивні вертикальні обробні центри

SVM 4100 та SVM 5100L — високопродуктивні вертикальні обробні центри для різання кольорових металів.

Підвищена продуктивність досягається за рахунок оптимізованого часу зміни інструменту та скорочення тривалості простоїв. Верстати серії SVM мають широкі можливості обробки та виконують повний спектр операцій, зокрема торцеве й кінцеве фрезерування, U-подібне свердління та нарізання різьби.

Сьогодні, у зв’язку зі зростанням популярності екологічно чистих транспортних засобів і пристроїв ІТ-сегменту, металорізальне обладнання має обробляти дедалі більше алюмінію та інших легкосплавних матеріалів. Компанія DN Solutions розробила нові моделі вертикальних обробних центрів SVM 4100 та SVM 5100L, які допомагають машинобудівникам відповідати цим викликам і досягати максимальної продуктивності.

Моделі забезпечують клієнтам конкурентні переваги, зокрема:

  • найбільшу зону обробки у своєму класі;
  • стандартну комплектацію шпинделем із прямим приводом зі швидкістю 12 000 об/хв;
  • систему корекції теплового зміщення;
  • пакет Easy Operation Package (EOP) для підвищення зручності роботи оператора.

Каталог

ПРОДУКТИВНІСТЬ ПОЗА РІЗАННЯМ

Як «невидимі» секунди впливають на тривалість циклу обробки деталі

 Як правило, пiд час вибору нового фрезерного верстата для виробничих завдань фахівці насамперед оцінюють його габарити та робочі переміщення. Далі — чи достатня потужність для максимально продуктивної обробки деталі, а також максимальні оберти шпинделя. Ли-ше після цього зазвичай переходять до аналізу додаткових опцій і оснащення. Проте в серій-ному виробництві дедалі частіше вирішальним стає інше — час, коли верстат не ріже. Саме він формує фактичну тривалість циклу та безпосередньо впливає на собівартість деталі.

Холості переміщення, зміна інструменту, розгін і гальмування подач по осях, а також доступний діапазон частот обертання шпинделя не беруть безпосередньої участі в процесі різання, але здатні впливати на сумарний час виготовлення деталі на десятки відсотків. Особливо помітним цей фак-тор стає в умовах серійного виробництва, що характеризується високою інструментальною насиче-ністю та частими переходами між операціями.

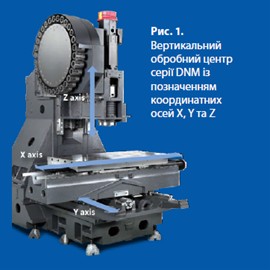
Показовим прикладом системного підходу до  зниження допоміжного часу є серія DNM від DN Solutions  — вертикальні фрезерні обробні центри, які сьогодні входять до  числа найбільш поширених у  своєму класі в  Україні. Їх затребуваність визначається не  окремими паспортними характеристиками, а сукупністю конструктивних і кінематичних рішень, спрямованих на мінімізацію міжопераційних втрат часу.

СЕРІЯ DNM: 
ПЛАТФОРМА ДЛЯ СЕРІЙНОГО ВИРОБНИЦТВА
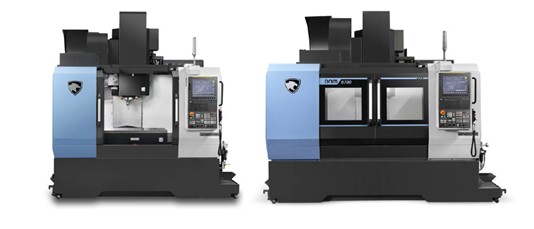
Верстати DNM 4500  та DNM 5700  орієнтовані саме на серійні та дрібносерійні задачі, де ключовими є стабільність циклу, повторюваність і динаміка.
Діапазон переміщень по осях:
DNM 4500 (X × Y × Z) — 800 × 450 × 510 мм;
DNM 5700 (X × Y × Z) — 1050 × 570 × 510 мм.

Такі робочі зони забезпечують обробку більшості корпусних і призматичних деталей, дозволяючи залишатися в компактному класі верстатів без втрати універсальності.

У типовому циклі фрезерної обробки верстат безперервно виконує ряд операцій, які безпосередньо не пов’язані з різанням, проте мають істотний вплив на загальний час циклу:
•• переміщення між зонами обробки;
•• підйоми та опускання по осі Z;
•• переходи між операціями;
•• підвід і відвід інструмента.
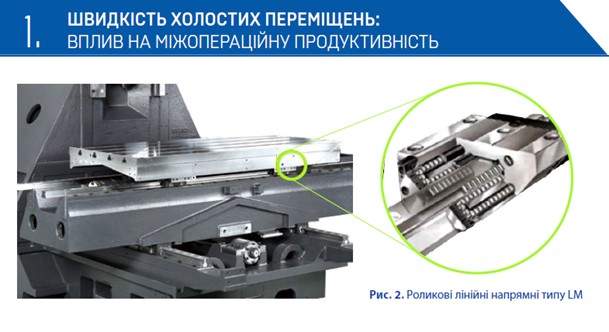
Саме ці «невидимі» рухи формують значну частину фактичного часу циклу. Для верстатів серії DNM швидкість холостих переміщень становить:
•• 42 м/хв по осях X та Y;
•• 36 м/хв по осі Z.

Такі показники відповідають підвищеному рівню холостих переміщень у класі вертикальних фрезерних обробних центрів і забезпечують:
•• близько +17 % швидкості порівняно з типовими значеннями холостих переміщень, що найчастіше зустрічаються у верстатах цього класу (порядку 36 м/хв);
•• до +65 % порівняно з базовими рівнями швидкостей, характерних для частини серійних моделей попередніх і бюджетних лінійок (порядку 25 м/хв).

Кількість інструментів, задіяних у обробці серійної деталi, може суттєво варіюватися залежно від її складності та обраної технології.

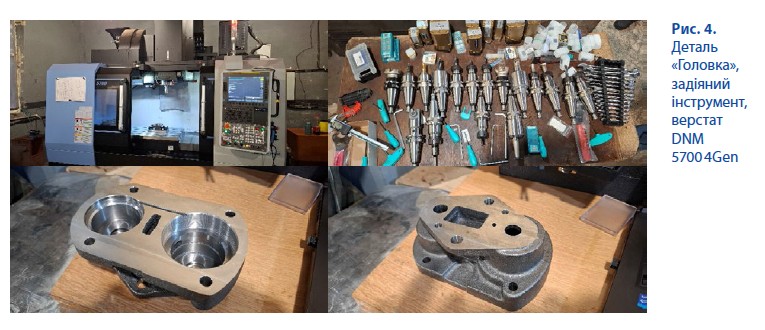
 Наведений далі приклад (деталь «Головка», DNM5700 4Gen) із 16 інструментами є умовним, однак добре ілюструє загальну закономірність: зі зростанням кількості змін інструменту частка допоміжного часу в загальному циклі зростає.
Під час обробки деталі з використанням 16 інструментів в одному циклі виконується 15 змін інструменту. Саме в таких умовах допоміжний час стає ключовим фактором, що визначає загальну тривалість обробки.

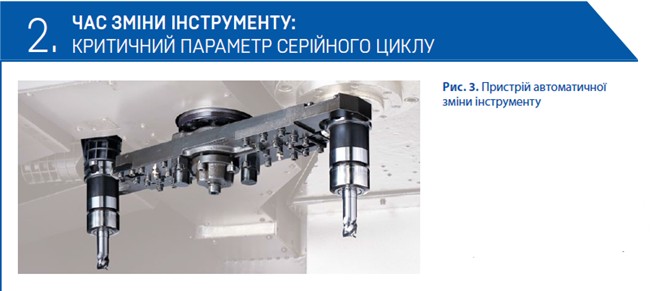
     Для верстатів DNM час зміни інструменту (tool-to-tool time) становить 1,2 секунди.

У відсотковому співвідношенні це означає:
• приблизно на 8 % швидше, ніж типові значення tool-to-tool time для верстатів цього класу (близько 1,3с);
• приблизно на 70 % швидше, ніж для верстатів з більш повільним автоматичним змінювачем інструменту (ATC), у яких tool-to-tool time перевищує 4с.
Тобто при розрахунку на одну деталь та 15 змінах інструменту виграш у часі може становити
близько 42 секунд — без зміни режимів різання та без додаткового навантаження на вузливерстата. У серійному виробництві, де такі цикли повторюються десятки й сотні разів за зміну, цей ефект стає особливо відчутним.

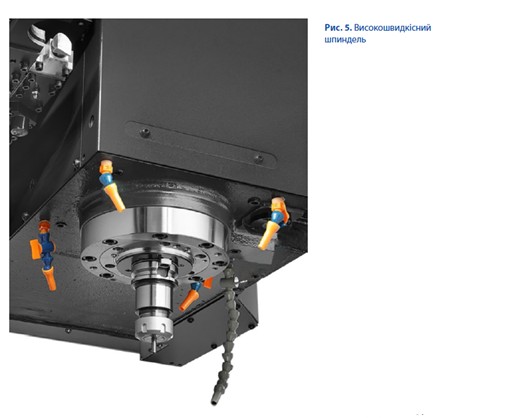
Максимальна частота обертання шпинделя безпосередньо впливає на ефективність роботи та якість обробки при використанні інструментів малого діаметра, а також при чистових операціях і обробці алюмінієвих сплавів. У серійному виробництві цей параметр визначає не стільки пікову продуктивність, скільки стабільність і передбачуваність циклу.
Серія DNM пропонує кілька варіантів шпиндельних вузлів. За замовчуванням застосовується шпиндель з максимальною частотою обертання 8 000 об/хв, а як опція доступні шпинделі 12 000 і 15 000 об/хв.

У відсотках це означає:
+25 %
між 12 000 і 15 000 об/хв;
майже +88 %
між 8 000 і 15 000 об/хв.

РОЛЬ ІНЖЕНЕРНОГО ПІДХОДУ В ЗАБЕЗПЕЧЕННІ ПРОДУКТИВНОСТІ
Варто чітко розуміти: жодні високі швидкості холостих переміщень самі по собі не гарантують
продуктивності, якщо технологія обробки побудована неефективно. Швидкий верстат не компенсує зайвих підводів, надлишкових переходів, некоректної стратегії різання або неправильного підбору  інструмента.
У реальному виробництві ключову роль відіграють компетентність і професіоналізм постачальника, який відповідає не лише за доставку обладнання, а й за кінцевий результат — у хвилинах циклу та кількості деталей за зміну. Саме такий підхід реалізують у своїй діяльності фахівці компанії ВаріТек», поєднуючи можливості верстатів DNM від DN Solutions з практичним знанням технології обробки.

На етапі впровадження спеціалісти компанії працюють не з окремими параметрами, а з усім

ланцюгом продуктивності:
• вибір коректної стратегії обробки;
• узгодження стратегії з реальною потужністю та динамікою верстата;
• оптимізація діаметра й типу інструмента під конкретне завдання;
• мінімізація холостих переміщень ще на рівні CAM.

Використання CAM-системи ESPRIT дозволяє будувати траєкторії так, щоб потенціал швидких
переміщень і динаміки осей використовувався максимально, а не залишався лише в технічних характеристиках. Не менш важливим елементом є навчання персоналу замовника — адже навіть
найкраща стратегія втрачає сенс без розуміння логіки її практичного застосування.

ВИСНОВОК

У сучасній металообробці конкурентну перевагу має не той верстат, що забезпечує лише високу швидкість обробки, оскільки результат залежить від інструменту та технологічної стратегії.
Виграє той станок, який мінімізує час, витрачений на допоміжні операції поза обробкою.
Саме це і демонструють верстати серії DNM від DN Solutions. Поєднання високих швидкостей холостих переміщень, мінімального часу зміни інструменту та розширеного діапазону частоти обертання шпинделя робить ці верстати ефективною платформою для серійного виробництва — що й пояснює їхню популярність і лідируючі позиції на українському ринку.

Окремо варто зазначити, що в Україні верстати DNM від DN Solutions традиційно працюють у зв’язці з ріжучим інструментом IMC Group. Завдяки цьому технологи мають змогу впроваджувати рішення від TaeguTec та Iscar, максимально реалізовуючи потенціал обладнання як за продуктивністю, так і за якістю обробки.

FSW 2030T/TD верстат нового покоління для зварювання тертям із перемішуванням

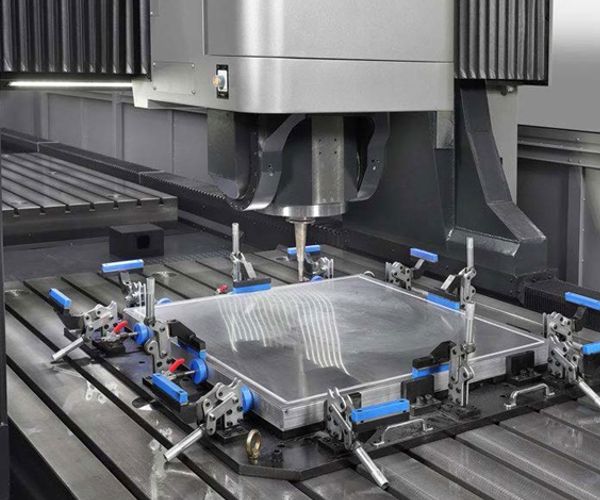
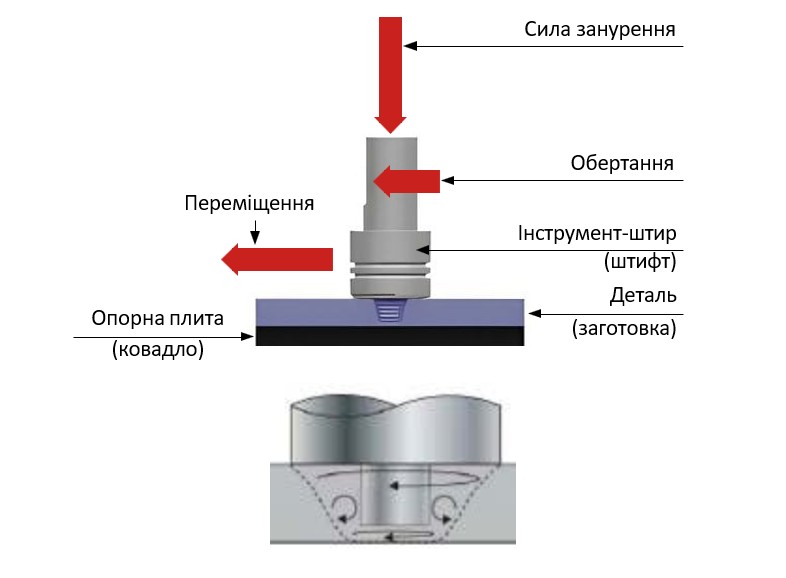
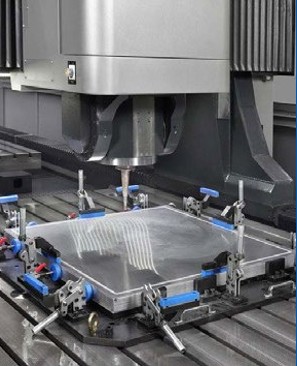
Сучасні вимоги до якості зварних з’єднань та ефективності виробниц­ тва стимулюють пошук інноваційних рішень у галузі зварювання. Од­ ним із таких рішень є технологія зварювання тертям із перемішу­ванням (Friction Stir Welding, FSW). Цей метод забезпечує міцне та герметичне з’єднання матеріалів без розплавлення металу, що вигідно відрізняє його від традиційних технологій. Концепція технології полягає в тому, що спеціальний обертовий ін­ струмент рухається вздовж стику між двома деталями. Завдяки тертю та пластичній деформації в зоні контакту генерується тепло, достатнє для пластичного розм’якшення, але не плавлення металу. Матеріал у зоні зварювання інтенсивно перемішується, ущільнюється та формує монолітний шов під дією осьового навантаження та опорної поверхні інструмента. FSW найчастіше використовується для з’єднання легких кольорових металів, таких як алюміній і магній, а також деяких мідних і високоміцних алюмінієвих сплавів.

СФЕРИ ЗАСТОСУВАННЯ ТЕХНОЛОГІЇ FSW

Технологія FSW широко використовується в промисловості, де критично важливі висока міцність, надійність та відсут­ність дефектів з’єднання при мінімальному тепловому впли­ви на матеріал. Серед основних напрямів за­ стосування:

КОРПУСИ ІНВЕРТОРІВ

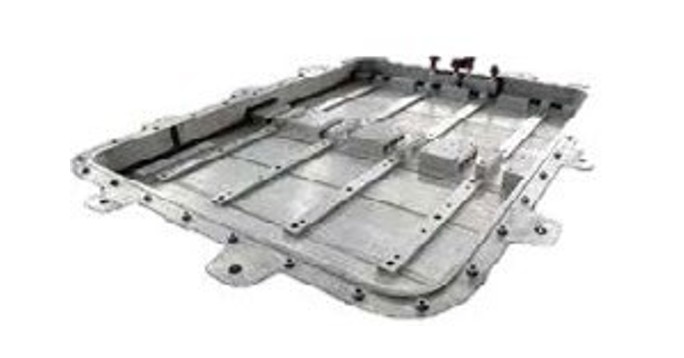
АКУМУЛЯТОРНІ ЛОТКИ

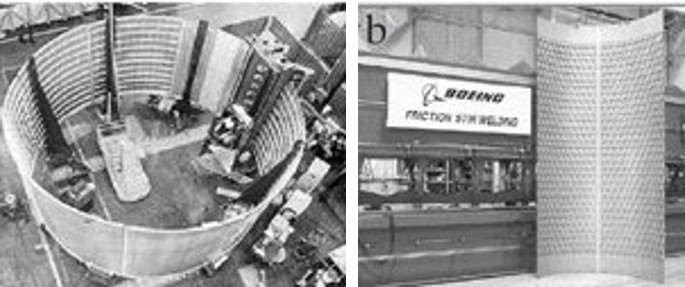
ЕЛЕМЕНТИ АЕРОКОСМІЧНОЇ ТЕХНІКИ

ВИРОБИ НАПІВПРОВІДНИКОВОЇ ПРОМИСЛОВОСТІ

КОМПОНЕНТИ ІТ-ОБЛАДНАННЯ

Низькотемпературний характер процесу дозволяє практично повні­стю зберегти початкові властивості з’єднуваного матеріалу, а отрима­ний шов відрізняється стабільністю та довговічністю.

ЗАГАЛЬНА ХАРАКТЕРИСТИКА FSW 2030T/TD

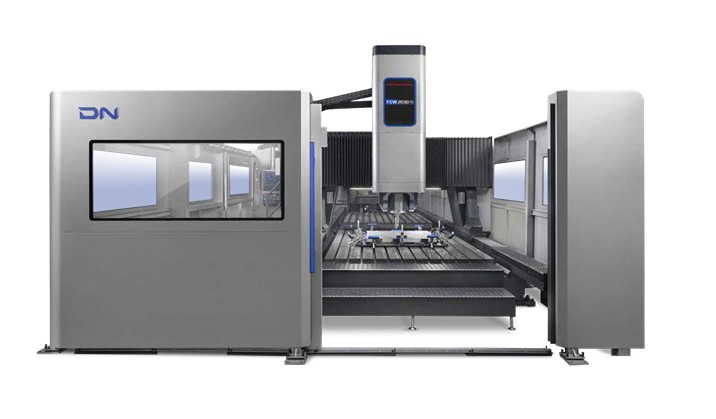
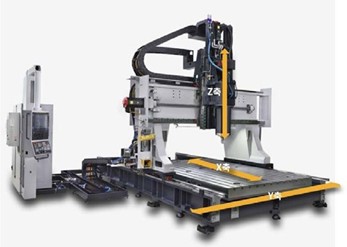
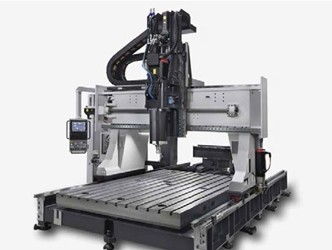
FSW 2030T/TD — це верстат портального типу нового поколін­ня, оснащений зварювальною головкою FSW, призначений для виготовлення корпусів акумуляторних батарей електромобілів.

Ця конструкція забезпечує компактність і зручність розміщення, вима­гає менше монтажного простору, ніж верстати з рухомим столом, і доз­воляє легко збільшити робочу площу.

У порівнянні з FSW ­роботами цей тип верстата забезпечує вищу швид­кість зварювання, міцнішу конструкцію та ефективне відведення тепла під час обробки складних матеріалів.

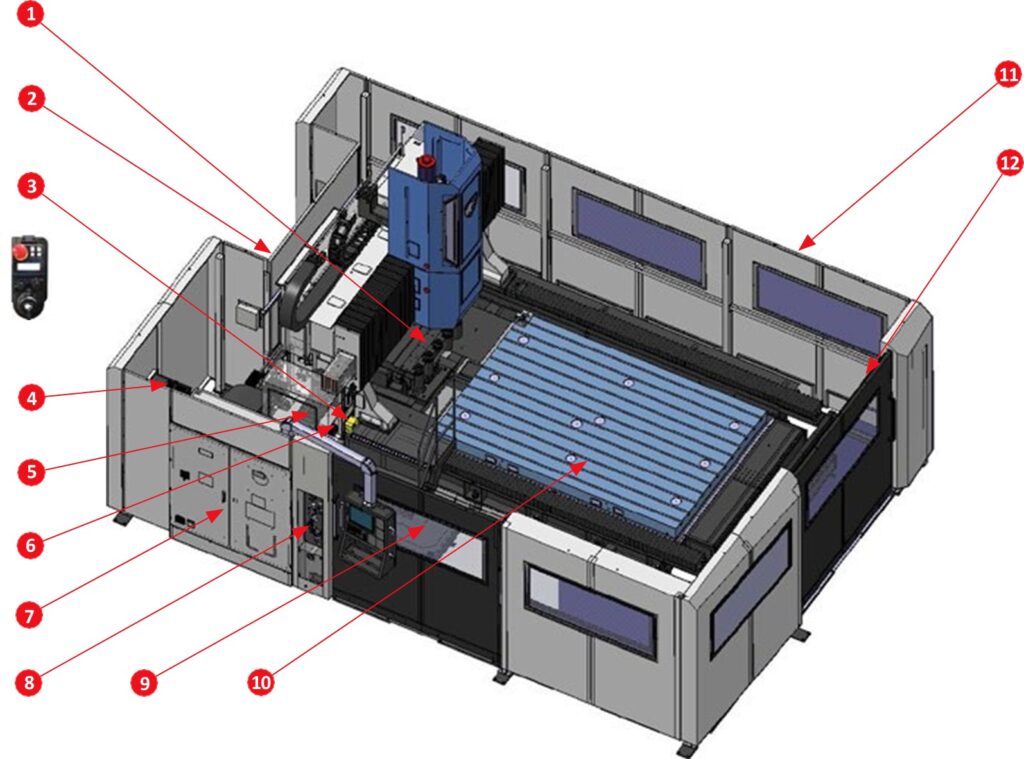
1. Магазин на 5 інструментів. 2. Дверцята магазину. 3. Ручний пульт керування (MPG) з LCD-дисплеєм. 4. Масляний охолоджувач і трансформатор. 5. Гідравлічний блок і мастильний насос. 6. Педаль керування. 7. Головна електрична шафа. 8. Повітряний пристрій. 9. Дверцята оператора. 10. Стіл (2000×3000 мм).11. Захисна огорожа (опція). 12. Передні двері та сходинка.

ПРОГРАМНЕ ЗАБЕЗПЕЧЕННЯ

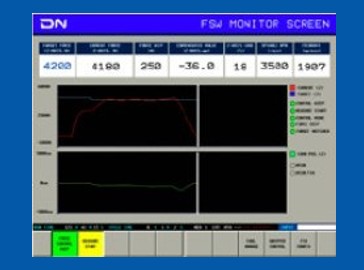
Власна система керування DN Solutions здійснює точне регулювання осьового зусил­ля через вбудований датчик, який контролює притискну силу по всій довжині шва та підтримує оптимальні пара­метри процесу FSW.

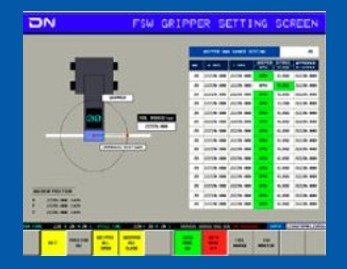
Керування пристроями крі­плення також інтегроване у програмне забезпечення: система автоматично відкри­ває та закриває грипери, що підвищує рівень автоматиза­ції, полегшуючи роботу опе­ратора.

ОСНОВНА СТРУКТУРА

Щоб створити компактне та ефективне робоче се­ редовище, у конструкції FSW 2030T/TD застосовано високопродуктивну портальну раму. Жорстка просторова структура забезпечує стабіль­ність під час процесу FSW, а продумане компону­вання для автоматизації сприяє підвищенню про­дуктивності та гарантує стабільну, надійну роботу у порівнянні з іншими рішеннями.

КЛЮЧОВІ ПЕРЕВАГИ

FSW 2030T/TD побудований на основі високоміцної литоїрами, яка дозволяє впевнено працювати з де­талями, що зазнають значних навантажень у процесі зварювання. Верстат забезпечує можливість обробки деталей великої товщини та перевищує багато аналогічних систем за стабільністю процесу та якістю з’єднання.

ШПИНДЕЛЬ

Модель FSW 2030T/TD оснаще­ на високоточним і жорстким шпинделем, який забезпечує стабільну роботу навіть при зварюванні деталей великої товщини.

Конструкція шпиндельного вуз­ла розрахована на довготри­ вале навантаження без втрати геометричної точності, що доз­воляє підтримувати високу стабільность, повторюваність, точ­нiсть і продуктивнiсть процесу.

РОБОЧА ЗОНА

Великий стіл із піддоном класу 2 м забезпечує простору робочу зону для зварювання деталей різних габаритів. Конструкція столу дозволяє надійно закріплювати заготовки та ефективно видаляти стружку та тех­нологічні відходи.

Для підвищення продуктивності доступна опція автоматизації 2PALLET, що забезпечує ефективну організацію безперервного процесу вироб­ицтва та мінімізує час переналагодження між операціями.

FSW 2030T/TD

Це верстат нового поколін­ня, що поєднує компакт­ність, точність і надійність.

Завдяки високоміцній литій конструкції, системі точного контролю осьового зусилля та інтелектуальному програмно­му керуванню він забезпечує стабільну якість з’єднання та високу повторюваність ре­зультатів.

Це рішення ідеально підхо­дить для виготовлення алюмі­нієвих корпусів електротранс­порту та інших виробів, де особливо важливі мінімальні теплові деформації, висока міцність швів і надійність про­цесу.